南京螺旋管Q235B材质埋弧焊接工艺 |
|
|
| 来自:www.wxlxggxs.com 主营:螺旋管,螺旋管厂家,无锡螺旋管 时间:2026.11.17 |
南京螺旋管Q235B材质埋弧焊接工艺
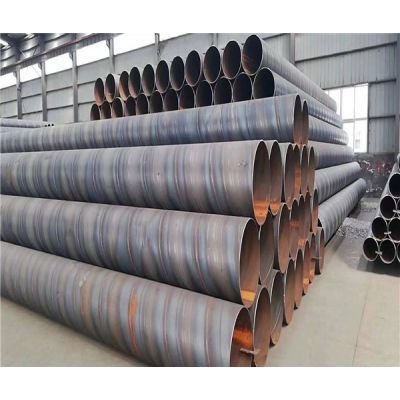
南京螺旋管Q235B材质埋弧焊接工艺随着大直径、大壁厚、高材质、长距离高压油气管道的快速发展,对螺旋埋弧焊管理化性能及焊缝形状提出了更高要求。当母材与焊缝过渡角较小时,焊趾处应力集中,容易发生疲劳失效。随着3PE和FBE防腐技术的采用,对螺旋埋弧焊管焊缝形状同样提出了更高的要求。若焊缝外形不规则,如“鱼脊”焊缝,在防腐过程中会使防腐层减薄甚至开裂;如果焊缝与母材过渡角太小,在防腐中还会出现焊趾处喷砂清理不净,涂敷不到位形成空隙,造成防腐层出现密集漏点 南京螺旋管Q235B材质埋弧焊接工艺
影响螺旋埋弧焊管外焊缝形状的主要因素包括焊接工艺参数、工艺因素、结构因素、焊剂和焊接设备等几个方面。焊接工艺参数包括焊接电流、电弧电压、焊接速度的影响及控制。工艺因素包括焊丝偏心距、前后丝倾角及侧倾角、焊丝间距、焊丝伸出长度的影响及控制。结构因素包括焊接坡口和成型的影响及控制。焊剂因素包括化学成分和黏度、堆积密度和颗粒度、堆放高度的影响及控制。焊接设备因素包括焊机与控制系统的匹配、焊机容量、焊接设备故障的影响及控制 南京螺旋管Q235B材质埋弧焊接工艺
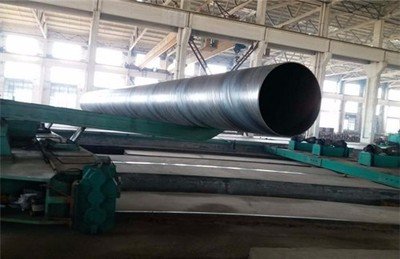 螺旋埋弧焊管标准中规定,焊缝外形应均匀规整,与母材过渡平缓。良好的焊缝成形应该是焊缝表面光滑,波纹细致美观;无咬边缺陷,无较大的“麻点”或疵坑;焊缝向母材平缓圆滑过渡(而非“矩形”焊缝);焊缝宽度均匀规整(而非“花边”焊缝);焊缝余高均匀适中(而非“马鞍”形或“鱼脊”形焊缝) 南京螺旋管Q235B材质埋弧焊接工艺进一步改善焊缝成形的特殊途径包括采用磁控电弧焊和预精焊工艺南京螺旋管Q235B材质埋弧焊接工艺影响螺旋埋弧焊管外焊缝形状的因素是多方面的,因此在生产实际中,必须综合考虑各个因素,合理选择与控制各个参数,必要时可采取特殊途径南京螺旋管Q235B材质埋弧焊接工艺 |
| “
南京螺旋管Q235B材质埋弧焊接工艺
”来自螺旋管,螺旋管厂家,无锡螺旋管生产销售公司(www.wxlxggxs.com),销售热线:13395189919 |
|
|
|
|
联系人:顾经理 王经理 张女士
电 话:0510-88264799 88266595
手 机:18006179736 13395189919
邮 箱:295313286@qq.com
网 址:www.wxlxggxs.com
地 址:无锡市惠山区洛神路1号国金
钢材城B120室 |
|